體系化管理,鑫銳達電子五金塑膠如何穩定輸出優質手機支架塑膠產品
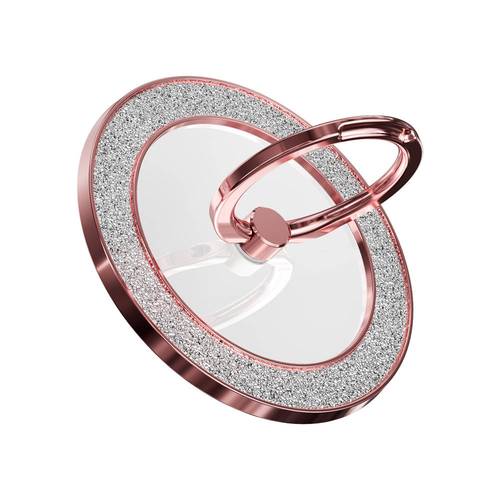
在手機配件行業,產品迭代快、品控要求高、交付周期緊。對于手機支架這類兼具功能性與外觀要求的產品而言,塑膠件的質量直接決定了用戶體驗——夾持是否穩固、角度調節是否順滑、長期使用是否變形、外觀是否有瑕疵,每一項都考驗著制造商的綜合能力。鑫銳達電子五金塑膠,作為一家深耕精密塑膠與五金件的制造企業,正是在這樣的行業語境中,憑借體系化管理,實現了優質手機支架塑膠產品的穩定輸出。這套體系化管理究竟包含哪些維度?它又是如何轉化為產品品質的確定性?
一、源頭管控:從原材料到模具的體系化標準
優質產品的起點,不在生產線,而在原材料與模具。鑫銳達將體系化管理前置到供應鏈與工裝環節,建立了嚴格的供應商準入與分級管理制度。所有用于手機支架的塑膠原料,均需通過 RoHS、REACH 等環保合規驗證,并根據不同部件功能需求設定明確的物性指標——例如底座需要高剛性 ABS,夾臂需要一定韌性的 PC/ABS 合金,旋鈕部件則需要耐磨的 POM。來料檢驗環節執行抽樣與批次追溯機制,確保每一種原料在進入車間之前,其性能參數都處于受控狀態。
模具是塑膠件的“母親”。鑫銳達對手機支架模具實行全生命周期管理體系,從模具設計評審、鋼材選型、熱處理工藝,到試模驗收、量產維護,都有標準化流程文件支撐。每一套模具都建立獨立檔案,記錄模次、保養節點、維修歷史。這種體系化管理帶來的直接結果是:注塑成型的一致性顯著提升,產品尺寸公差長期穩定在客戶圖紙要求的范圍內,避免因模具磨損導致的批次性偏差。
二、過程控制:標準化作業與數據化監控
在注塑車間,體系化管理體現為“標準化作業+數據化監控”的雙軌并行。一方面,每一款手機支架塑膠件都有對應的作業指導書,明確規定料筒溫度、注射壓力、保壓時間、冷卻周期等關鍵工藝參數,操作人員必須按參數執行,并由班組長定時巡檢確認。另一方面,注塑機臺與 MES 系統聯網,實時采集工藝數據,一旦出現參數漂移或異常報警,系統即時推送預警,工程人員可快速介入調整。這種模式減少了對“老師傅經驗”的過度依賴,讓品質控制從“事后檢驗”轉向“過程預防”。
與此鑫銳達推行首件檢驗、巡檢、末件檢驗的三級檢驗制度,配合統計過程控制工具,對關鍵尺寸進行持續能力評估。對于手機支架而言,夾臂的張開角度、底座的平整度、旋轉結構的配合間隙,都是影響用戶體驗的核心指標。通過體系化的過程控制,這些指標得以在批量生產中保持高度穩定。
三、裝配與檢測:閉環式品質保障
手機支架往往不是單一的塑膠件,而是塑膠、五金、硅膠等多種材料的組合體。鑫銳達的體系化管理同樣覆蓋裝配環節。公司建立了清晰的裝配工藝流程,對螺絲鎖附扭矩、卡扣扣合力度、硅膠墊片貼合位置等工序設定標準作業參數,并配備防錯裝置,降低人為失誤風險。
在檢測端,鑫銳達構建了從尺寸檢測、外觀檢驗到功能性測試的閉環體系。尺寸方面,使用二次元影像測量儀、投影儀等設備對關鍵尺寸進行抽檢;外觀方面,在標準光源下對色差、縮水、飛邊、熔接痕等缺陷進行判定;功能方面,則模擬實際使用場景,對手機支架進行反復開合壽命測試、夾持力測試、角度調節耐久測試等。所有檢測數據錄入質量管理系統,形成可追溯的質量檔案。一旦出現異常,能夠快速定位問題批次與根因,實現閉環改善。
四、持續改善:體系化管理的生命力
體系化管理不是一套僵化的制度,而是一個持續進化的系統。鑫銳達將客戶反饋、內部不良數據、行業新標準作為改善輸入,定期開展跨部門品質會議,運用 PDCA 循環推動工藝優化與管理升級。例如,針對手機支架塑膠件常見的表面熔接痕問題,工程團隊通過模流分析優化澆口位置與排氣結構,從源頭減少外觀缺陷;又如,針對高溫天氣下產品倉儲運輸中的形變風險,通過包裝方案與材料配方調整予以化解。
公司注重人才體系的建設,定期組織注塑工藝、品質工具、設備維護等專項培訓,讓體系化管理的要求內化為一線人員的操作習慣與問題意識。當每個崗位都清楚“標準是什么、異常如何處置、記錄如何填寫”,品質的穩定性便有了組織層面的保障。
##
在手機支架這個看似細分卻競爭充分的領域,穩定輸出優質塑膠產品,靠的不是某一項獨門技術,而是從原料、模具、注塑、裝配到檢測的全鏈條體系化管理能力。鑫銳達電子五金塑膠以標準化為基礎,以數據化為手段,以持續改善為驅動,將“穩定”二字落實在每一個工藝參數、每一道檢驗工序、每一次異常閉環之中。正是這種體系化的內功,讓其在手機支架塑膠產品的制造中具備了可復制、可驗證、可信賴的品質輸出能力,也為品牌客戶的終端產品體驗提供了堅實支撐。
如若轉載,請注明出處:http://www.desaymobile.com.cn/product/49.html
更新時間:2026-10-20 11:04:36