塑膠產(chǎn)品結構設計的常見問題解析
塑膠產(chǎn)品結構設計是一個涉及材料特性、成型工藝、模具制造及產(chǎn)品功能等多維度的復雜過程。由于塑膠材料在熔融狀態(tài)下的流動性、冷卻后的收縮性以及產(chǎn)品對裝配和外觀的要求,設計者常常面臨一系列典型問題。以下了塑膠產(chǎn)品結構設計中最常見的幾類問題,并簡要分析其成因與對策。
一、壁厚不均與突變
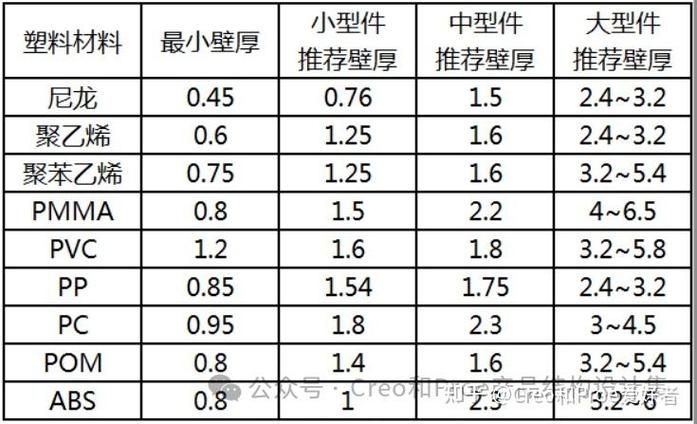
這是最常見也最基礎的問題。壁厚過大容易導致產(chǎn)品內(nèi)部產(chǎn)生縮孔、表面出現(xiàn)縮痕,同時延長冷卻時間,增加成本;壁厚過小則會造成填充困難、缺膠或短射。若壁厚發(fā)生突變,還會因收縮不均引起翹曲、變形甚至開裂。設計時應盡量保持壁厚均勻,突變處采用圓弧或斜角過渡,一般推薦壁厚在1.0mm至4.0mm之間,具體根據(jù)材料流動性決定。
二、脫模斜度不足
塑膠產(chǎn)品在冷卻后會緊貼模具,若沒有足夠的脫模斜度,脫模時會造成產(chǎn)品表面拉傷、白化、頂穿甚至無法脫模。常見的問題是設計者忽略拔模或拔模方向選擇錯誤,尤其在不規(guī)則表面或深腔結構中表現(xiàn)突出。通常光滑面拔模斜度不低于0.5°,紋理面根據(jù)紋理深度適當增加,深腔結構可能需要1°至3°甚至更大。
三、加強筋設計不當
加強筋用于提高產(chǎn)品剛性并減少壁厚,但如果設計不合理反而會引發(fā)問題。常見錯誤包括:加強筋過厚或根部過寬,導致正面縮痕;加強筋高度過高,引起填充不足或頂出變形;多條加強筋之間間距過小,影響模具加工和冷卻。一般建議加強筋根部厚度為主壁厚的50%至70%,高度不超過主壁厚的3倍,且需設計足夠脫模斜度。
四、圓角與尖角問題
尖銳的內(nèi)角會造成應力集中,導致產(chǎn)品在受力或受沖擊時開裂,同時不利于熔體流動和模具冷卻。外角尖銳則容易碰傷使用者。設計時應將內(nèi)角改為圓弧,內(nèi)圓角半徑一般不小于壁厚的0.5倍;外圓角可與內(nèi)圓角配合設計,使壁厚過渡均勻。并非所有角落都需倒圓,但關鍵受力位置必須避免尖角。
五、孔與螺柱設計缺陷
產(chǎn)品上的通孔、盲孔和螺柱是常見結構,也存在典型問題。孔的位置若離邊緣太近,容易導致破裂;盲孔深度過大,可能造成局部壁厚不均;螺柱根部沒有圓角或補強,容易在裝配時扭斷。一般建議孔邊距不小于孔徑,盲孔深度不超過孔徑的2至3倍,螺柱應采用臺階或加強筋過渡,并保證壁厚均勻。
六、熔接痕與排氣不良
當熔體在型腔中分流后重新匯合時會產(chǎn)生熔接痕,其強度通常低于本體,并且外觀上可能形成可見線條。若不設置合理的澆口位置、排氣槽或流動路徑,熔接痕會出現(xiàn)在受力或外觀區(qū)域。通過調(diào)整澆口位置、增加排氣槽、優(yōu)化壁厚和流程,可減輕熔接痕的影響。對于高外觀要求產(chǎn)品,可考慮采用熱流道或順序閥澆口。
七、收縮與翹曲變形
塑膠材料成型后會產(chǎn)生收縮,尤其結晶性材料如PP、PE、POM等收縮率較大且方向性明顯。纖維增強材料還會出現(xiàn)明顯的各向異性收縮導致翹曲。如果產(chǎn)品結構剛厚薄極不均、流動路徑混亂,翹曲會非常嚴重。解決手段主要包括:盡可能均勻壁厚,合理安排澆口,增加防變形結構如加強筋或預留反變形量,必要時通過模流分析進行預測和補償。
八、公差與裝配干涉
塑膠件的尺寸公差通常比金屬件寬松,因為受成型收縮、模具磨損及環(huán)境溫濕度影響較大。設計者若照搬金屬件的嚴苛公差,容易導致批量生產(chǎn)時裝配困難。常見的問題是孔軸配合未考慮塑膠彈性、卡扣配合尺寸計算失誤、產(chǎn)品之間留隙不足無法安裝等。應根據(jù)具體材料和建議公差等級標注尺寸,關鍵配合位置可通過彈性卡扣或預留調(diào)整余量來解決。
九、頂出與進膠不合理
注塑件需要頂針、頂板或推管等方式脫模。若頂出位置選擇不當,產(chǎn)品表面會出現(xiàn)頂白、頂凸或開裂。進膠位置若選在高應力或外觀區(qū)域,可能產(chǎn)生噴射、流痕或色差。設計時應為客戶指明合理頂出位置并預留頂出平面,保證頂出力分布均勻;澆口位置應避開外觀面和受力點,并盡量采用潛伏式或點澆口。
十、忽視材料特性與加工要求
部分設計者只強調(diào)結構形狀,不考慮塑料流動性和冷卻行為。例如PC流動性差,需加大澆口和流道;TPE/TPU彈性體脫模困難,要設計特殊的頂出方式。微發(fā)泡、雙色注塑、包膠等不同工藝對結構也有額外要求,若忽略這些會導致無法生產(chǎn)或達不到預期功能。
塑膠產(chǎn)品結構設計的常見問題主要集中在壁厚、脫模斜度、加強筋、圓角、孔位、熔接痕、翹曲變形、公差裝配以及頂出進膠等方面。優(yōu)秀的設計應當在滿足產(chǎn)品功能與外觀的充分理解塑膠材料和模具成型的特點,通過合理的結構優(yōu)化、均勻壁厚、適當圓弧過渡和有效澆口流道設計,全面控制可能產(chǎn)生的不良現(xiàn)象。設計師還應借助模流分析工具,提前評估并修正問題,以減少試模次數(shù)、提高量產(chǎn)良率并降低總體成本。
如若轉(zhuǎn)載,請注明出處:http://www.desaymobile.com.cn/product/54.html
更新時間:2026-10-20 15:55:02